DINSEN Metalështë e përkushtuar në fushën e përpunimit të metaleve dhe produkteve të çelikut inox. Është e aftë në procese të ndryshme të përpunimit të metaleve dhe ka arritur rezultate të jashtëzakonshme në kërkimin, zhvillimin dhe prodhimin e produkteve të fiksimit të çelikut inox, kapëseve, nyjeve, bashkimeve, tubave dhe aksesorëve etj. Sjell në treg produkte metalike me cilësi të lartë dhe të larmishme dhe ka krijuar një reputacion të mirë në industri me cilësinë e produkteve të saj me cilësi të lartë dhe mjeshtërinë e shkëlqyer.
Përpunimi i metaleve, duke marrë si shembull produktet e kapëses
1. Lëndë e parë
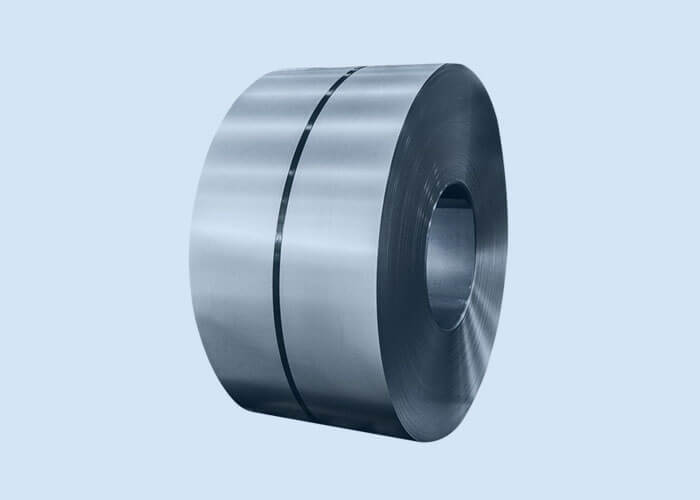
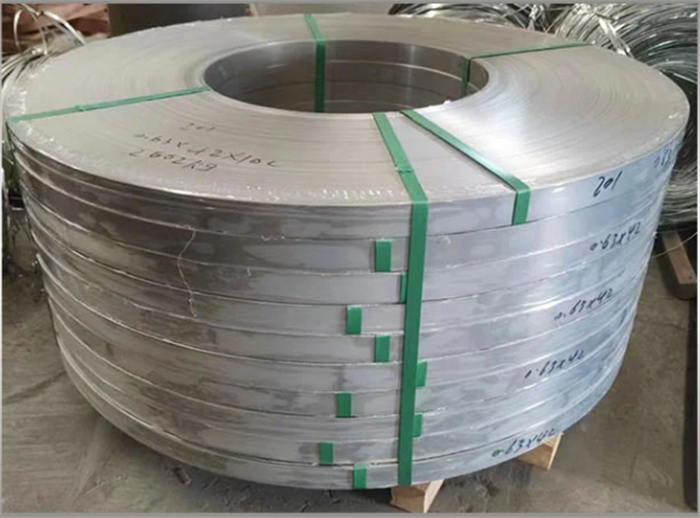
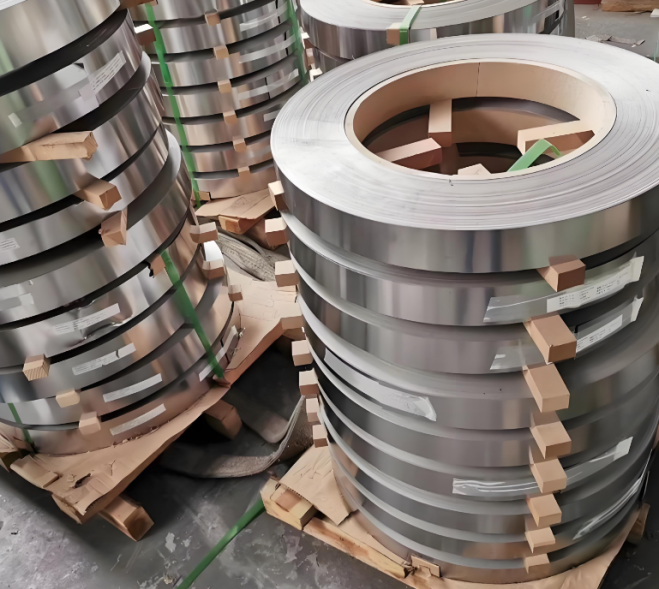
Përzgjedhja e lëndës së parë: Materialet e zakonshme janë çeliku inox (siç janë 304, 316), çeliku i karbonit (Q235) ose shiriti i çelikut të galvanizuar, të cilët mund të zgjidhen sipas rezistencës ndaj korrozionit, forcës dhe kërkesave të kostos.
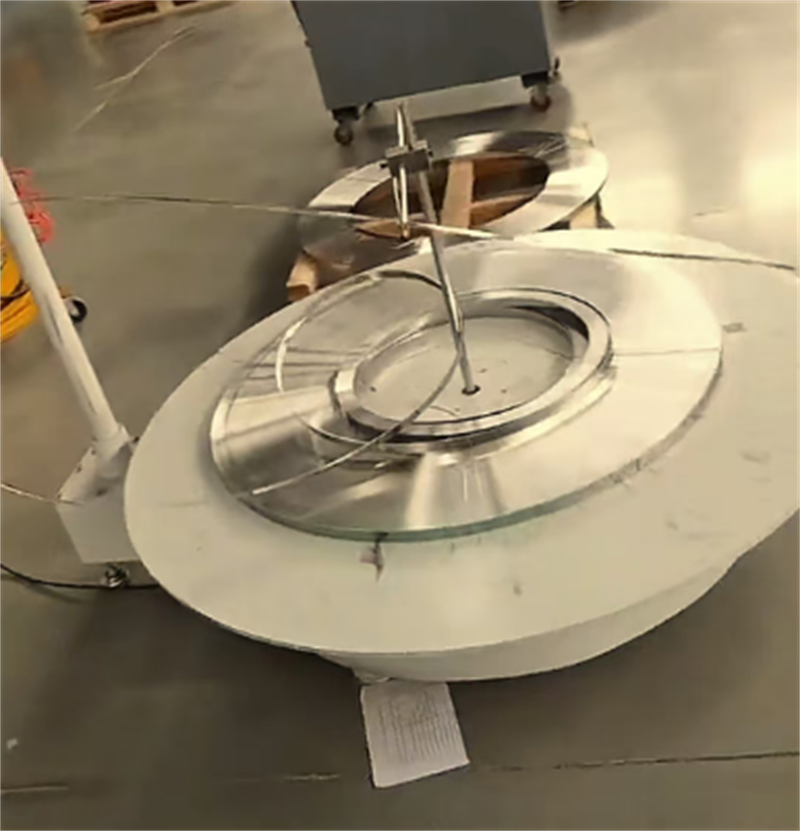
Prerja e shiritit të çelikut: Shiriti i madh i çelikut pritet në gjerësinë e kërkuar (si p.sh. 10 mm, 12 mm) nga një makinë prerëse për të siguruar saktësinë dimensionale dhe rrafshësinë e skajit.
2. Vulosje
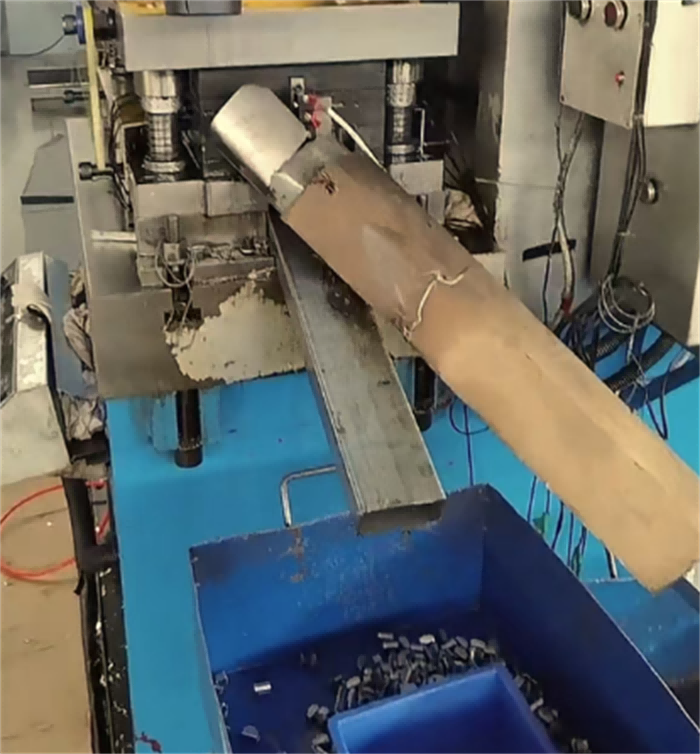
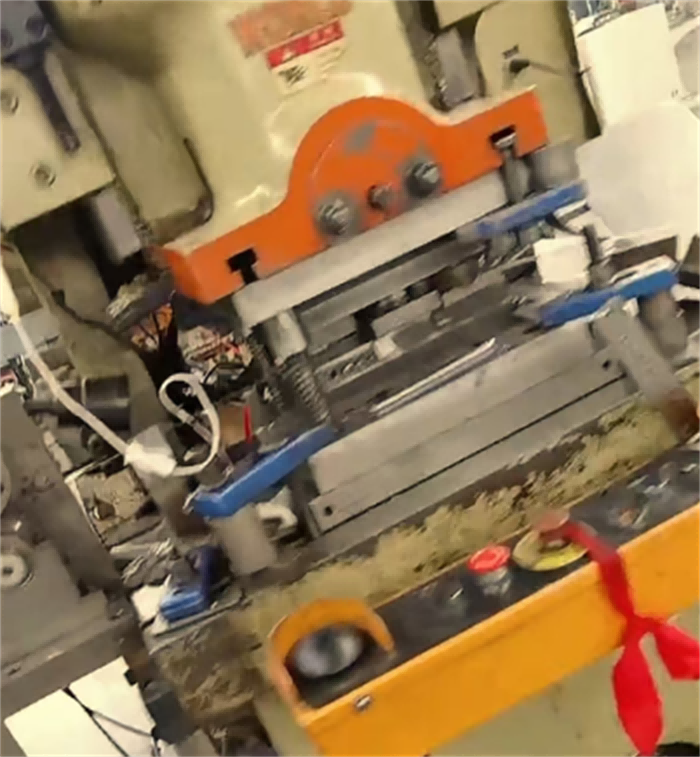
Projektimi i matricës së vulosjes: Projektoni matricën sipas llojit të kapëses së fytit (si p.sh. lloji i krimbit, lloji i bulonit) për të shpuar trupin e kapëses së fytit (rrip çeliku), veshin mbyllës, vrimën e filetuar dhe struktura të tjera.
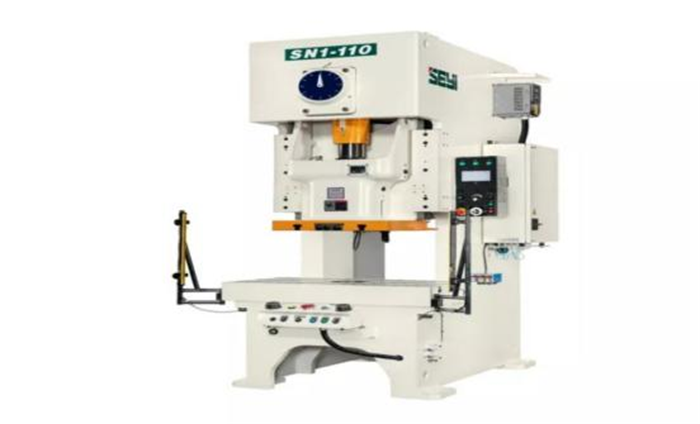
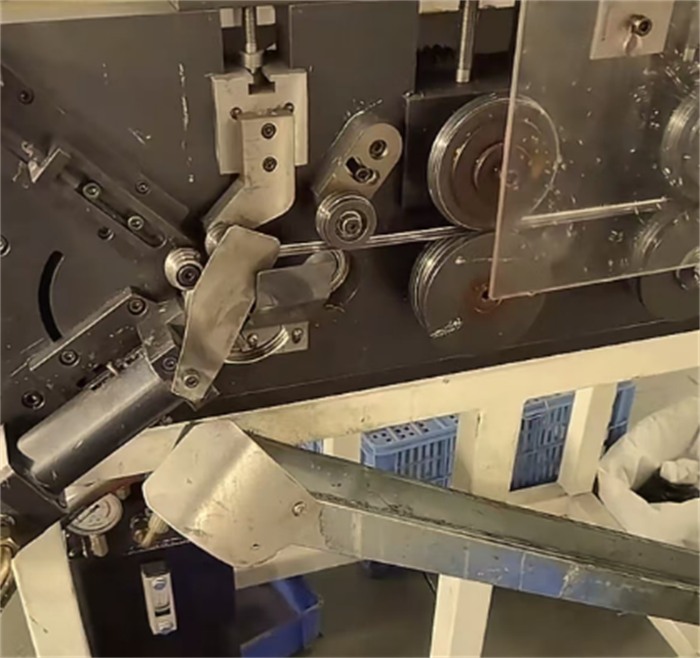
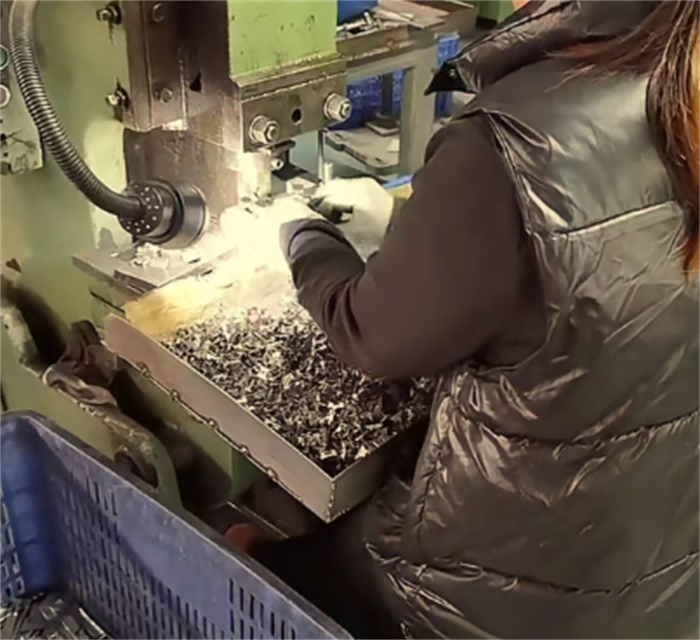
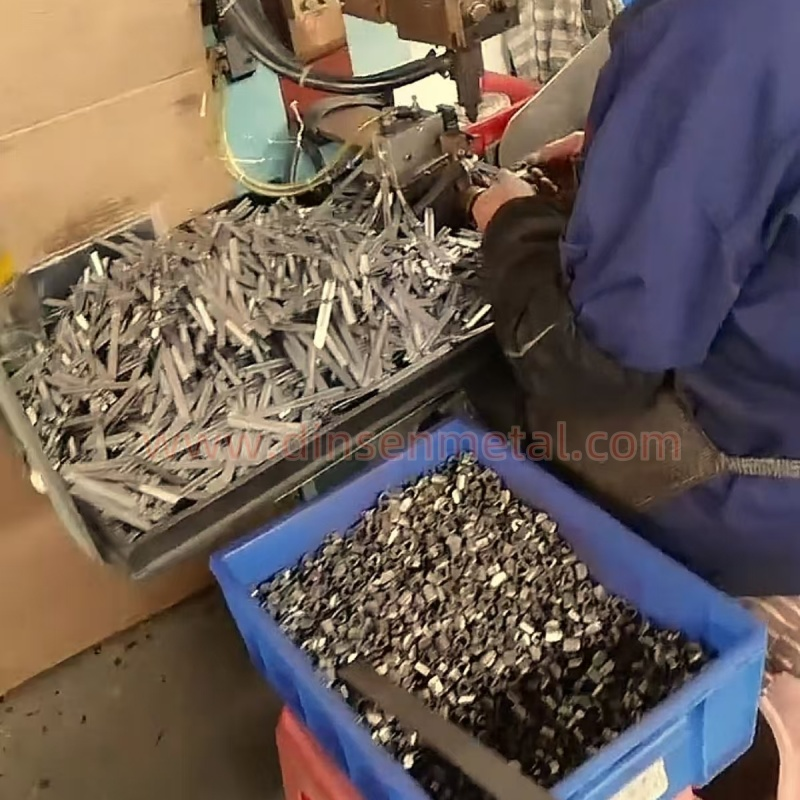
Stampimi i rripit të çelikut: Përdorni një shtypëse me shpues dhe një matricë të vazhdueshme për të stampuar rripin e çelikut në një rrip unazor me modele dhëmbësh (për të rritur fërkimin) dhe për të përpunuar mekanizmin e kyçjes (siç janë kanalet e ingranazheve me krimba ose vrimat e bulonave).
3. Saldim
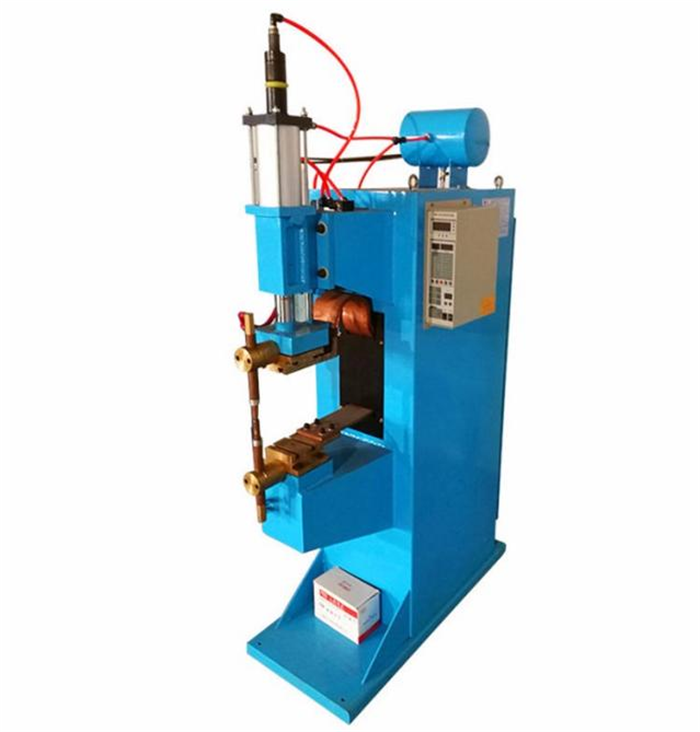
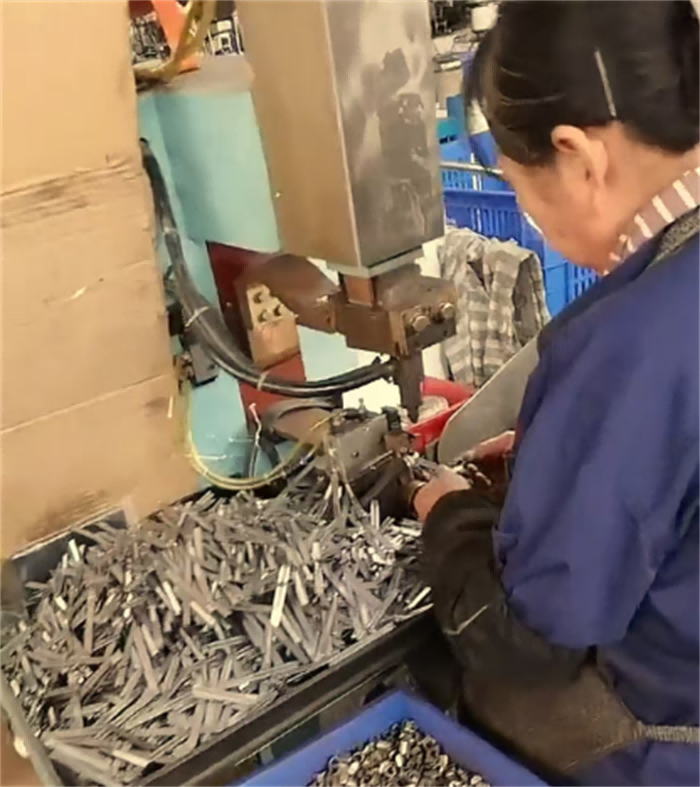
Saldim me pika/saldim me lazer: Mekanizmi i kyçjes (siç është sedilja e krimbit, baza e bulonit) saldohet dhe fiksohet në shiritin e çelikut për të siguruar forcën dhe pa gunga të saldimit.
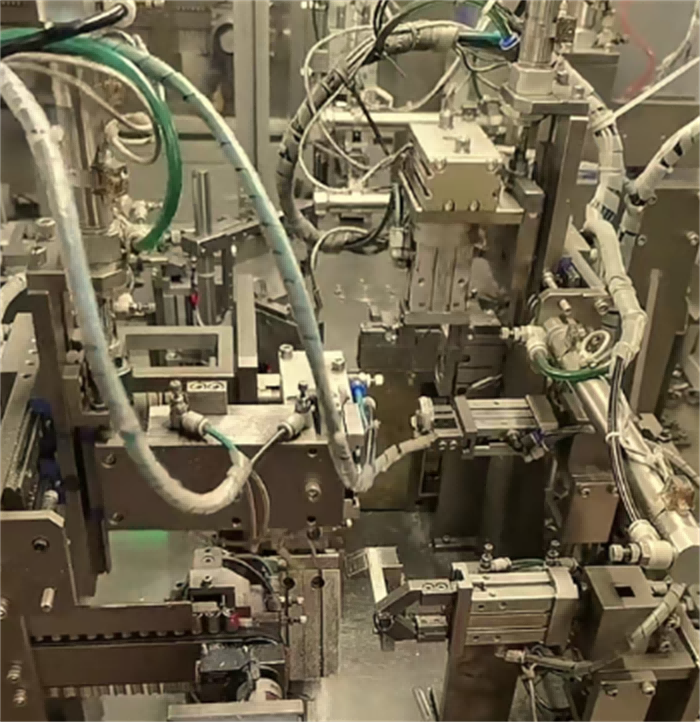
Saldim automatik: Kapëset e grykës me precizion të lartë saldohen me lazer robot për të përmirësuar efikasitetin dhe konsistencën.
4. Trajtimi sipërfaqësor
Galvanizimi/spërkatja: Materialet e çelikut të karbonit duhet të trajtohen për të parandaluar ndryshkun, siç është veshja me zink (zink i bardhë, zink me ngjyrë), veshja me nikel ose spërkatja me rrëshirë epoksi.
Trajtim pasivizues: Kapëset e tubave prej çeliku inox pasivizohen me anë të turshisë për të rritur rezistencën ndaj korrozionit.
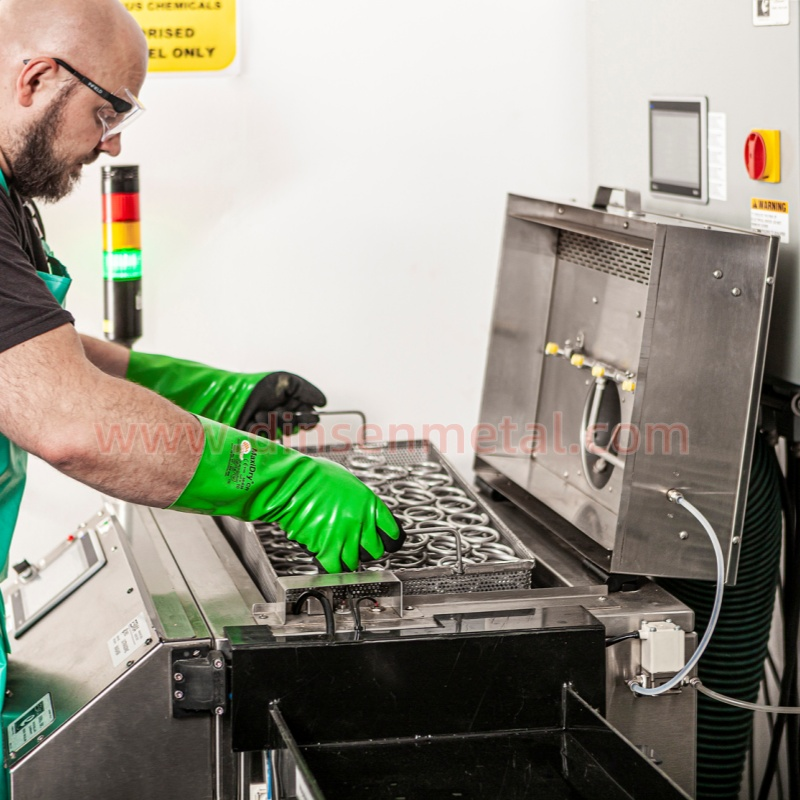
Trajtim pasivizues
5. Montimi dhe Mbyllja
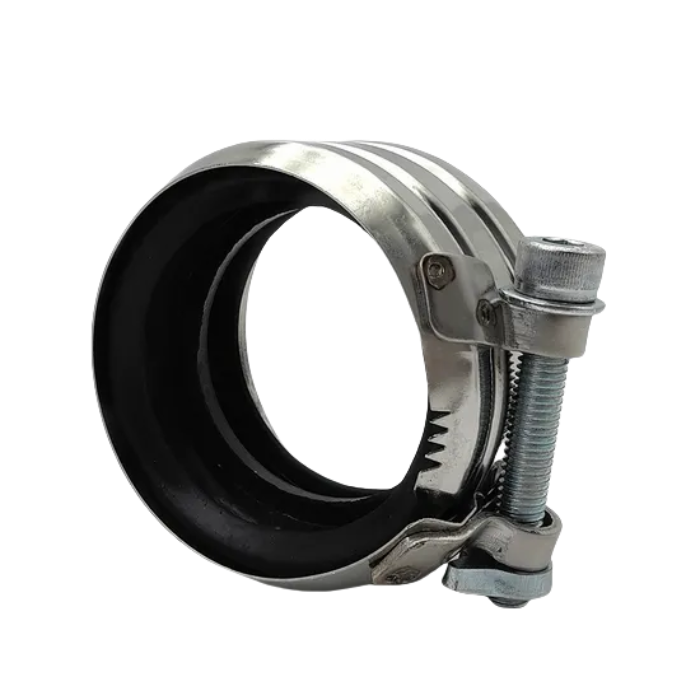
Kapëse gryke e tipit krimb: instaloni kuvendin e ingranazhit të krimbave, fiksoni sediljen e krimbave me anë të gozhdave ose saldimit për të siguruar rrotullim të qetë.
Kapëse gryke e tipit bulon: shponi dhe shtypni vrima në të dy skajet e rripit të çelikut, instaloni bulonat dhe dadot dhe kalibroni saktësinë e përputhjes së filetove.
6. Inspektimi i Cilësisë
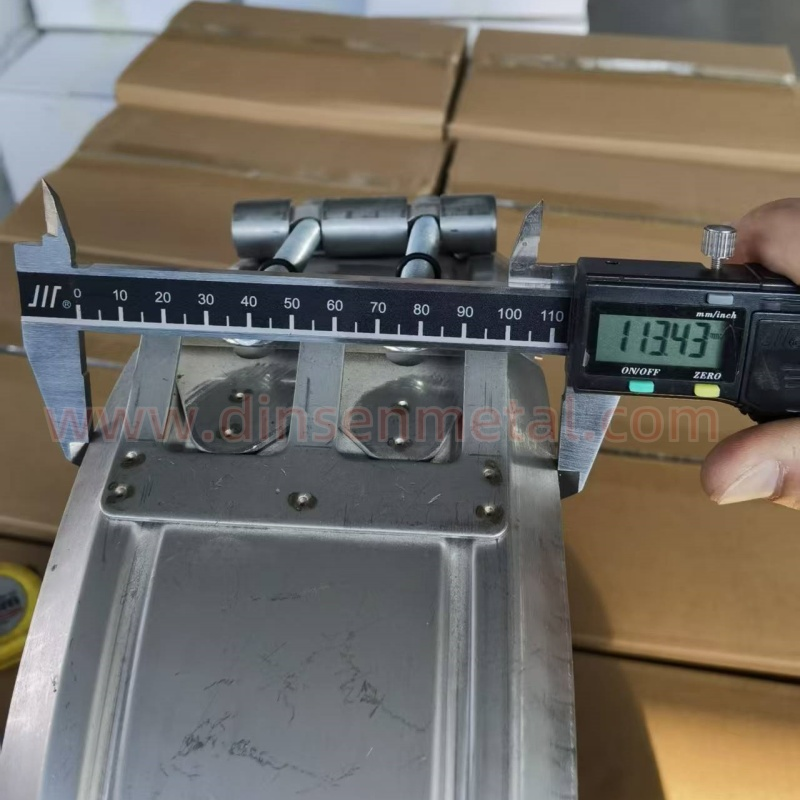
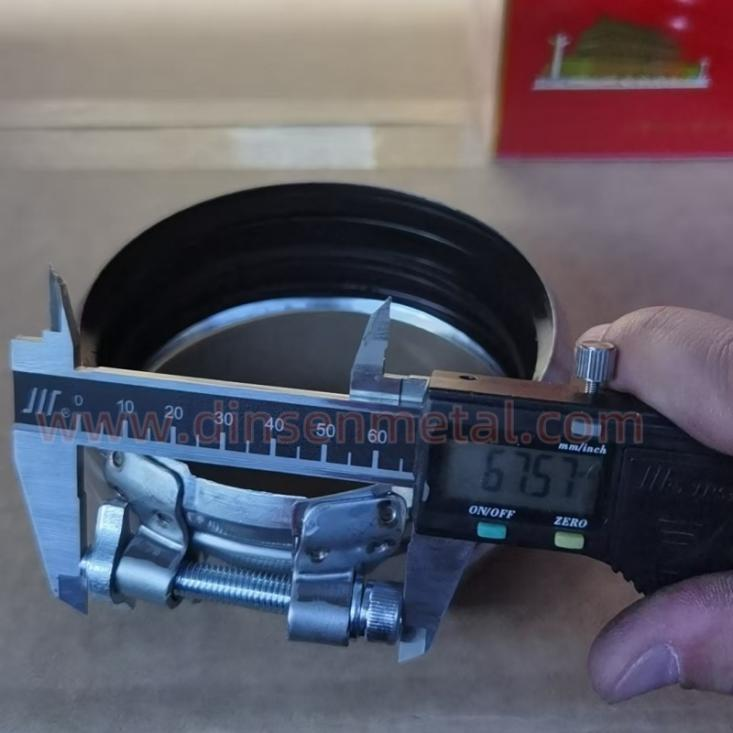
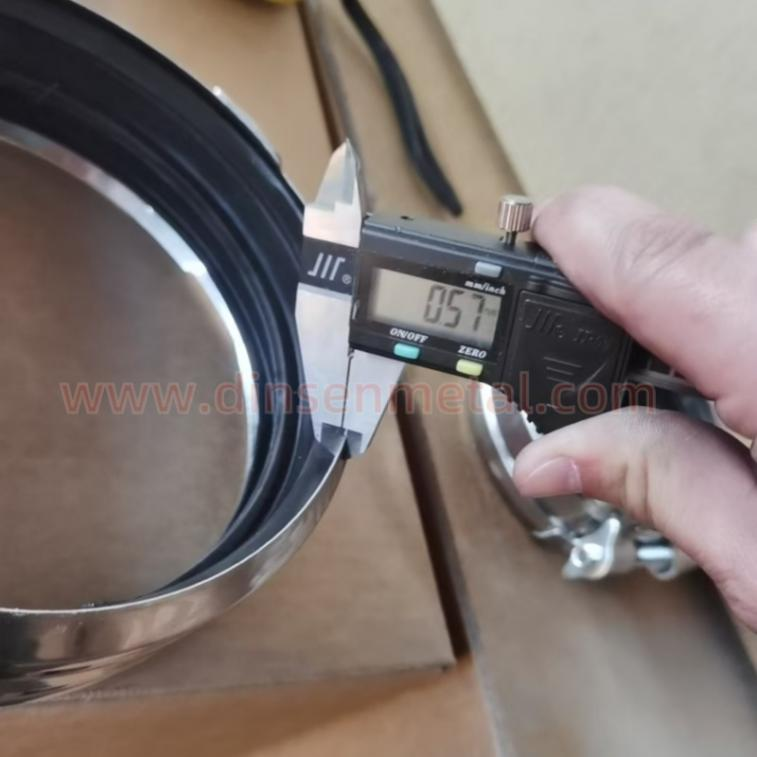
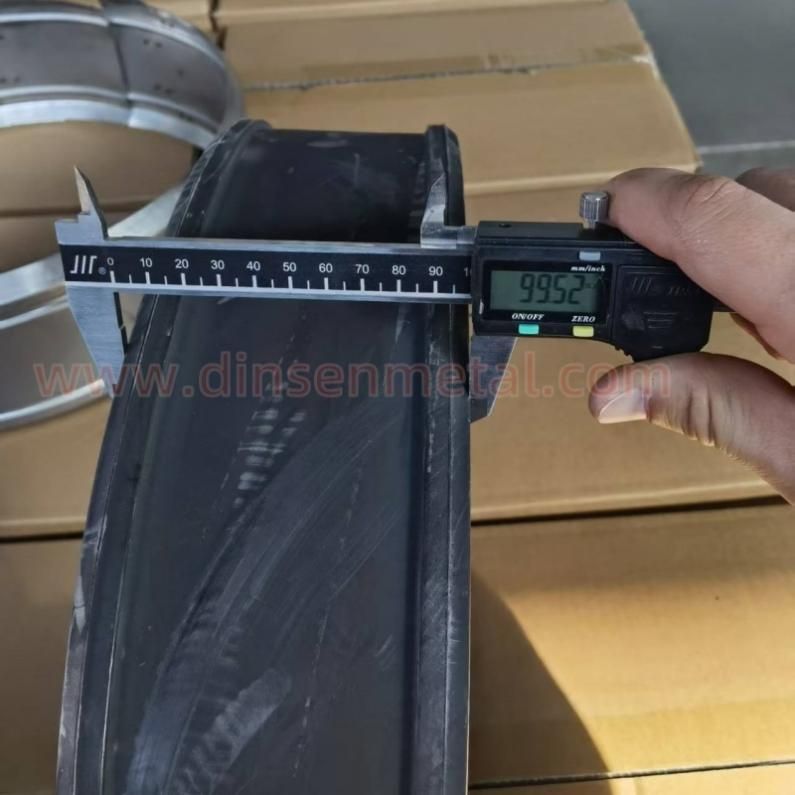
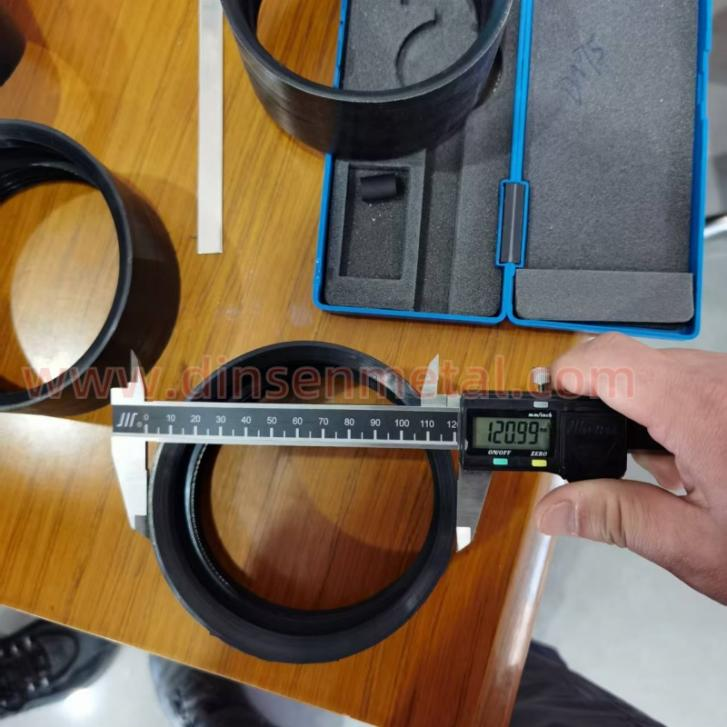
Zbulimi i dimensioneve: Përdorni kaliperë dhe projektorë për të matur diametrin e brendshëm të kapëses së grykës, trashësinë e rripit të çelikut dhe pozicionin e mekanizmit të kyçjes.
Testi i forcës: Përdorni një makinë testimi në tërheqje për të testuar forcën e shtrëngimit të kapëses së fytit (siç është forca në tërheqje ≥500MPa) dhe qëndrueshmërinë e mekanizmit të kyçjes.
Testi i rezistencës ndaj korrozionit: Testi i spërkatjes me kripë (si p.sh. 48-96 orë) për të verifikuar efektin e veshjes ose pasivizimit
7. Paketimi
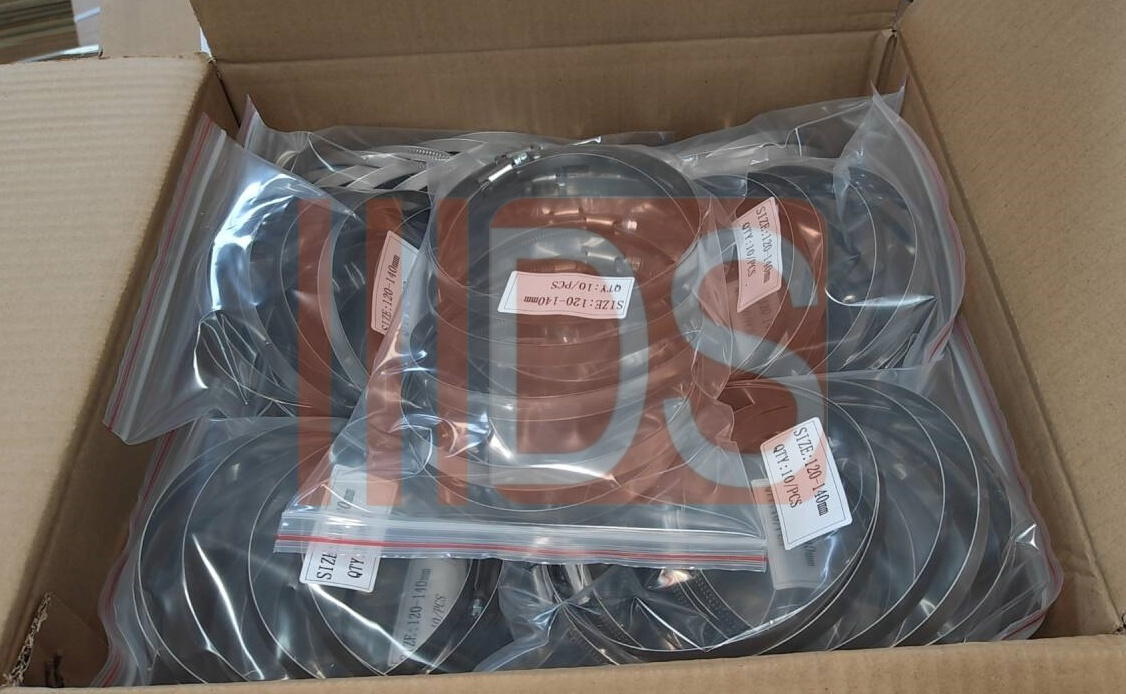
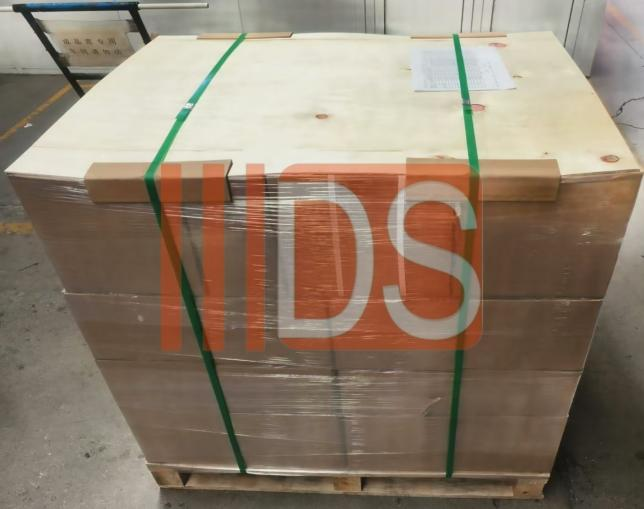
Paketim në karton ose paketim në qese plastike të mbyllura për të parandaluar ndryshkun gjatë transportit dhe ruajtjes.
Klasifikimi dhe identifikimi: Paketoni sipas specifikimit dhe materialit, dhe shënoni modelin, serinë dhe datën e prodhimit.